1. ĐẶC TÍNH KỸ THUẬT VƯỢT TRỘI
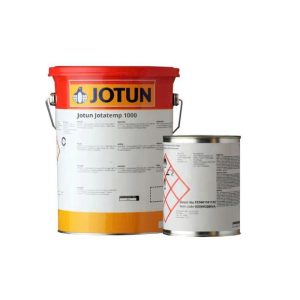
Jotatemp 1000 là lựa chọn tối ưu cho các Tổng thầu EPC và Chủ đầu tư nhà máy nhiệt điện, hóa chất, luyện kim nhờ các đặc tính:
- Biên độ chịu nhiệt cực hạn: Chịu nhiệt độ liên tục lên đến 600°C đối với bề mặt thép carbon và lên đến 1000°C đối với bề mặt gốm. Chịu được nhiệt độ âm sâu tới -196°C.
- Chống ăn mòn hạng nặng (Chuẩn C5): Được kiểm định theo tiêu chuẩn ISO 12944-6, đảm bảo độ bền bảo vệ vượt trội trong môi trường ăn mòn khốc liệt nhất (C5).
- Ngăn ngừa ăn mòn dưới lớp bảo ôn (CUI): Vượt qua các bài test khắt khe nhất (ISO 19277-2018) về khả năng chống ăn mòn CUI ở nhiệt độ trên 250°C. Vượt qua bài kiểm tra chịu nhiệt khô 1000 giờ ở 600°C trên thép carbon.
- Giải pháp thi công trong điều kiện môi trường khắc nghiệt: Sơn có thể được phun trực tiếp lên hệ thống ống xả, lò quay, nồi hơi đang tỏa nhiệt lên đến 250°C mà không làm sôi màng sơn hay suy giảm độ bám dính.
2. THÔNG SỐ KỸ THUẬT LÕI
Các thông số dưới đây được trích xuất từ tài liệu kỹ thuật (TDS) chính thức của hãng Jotun, là cơ sở để Kỹ sư Vật tư và Tổng thầu đưa vào dự toán thầu:
| Thuộc tính | Dữ liệu kỹ thuật chuẩn |
| Gốc vật liệu | Copolymer ceramic vô cơ xúc tác titan 3 thành phần |
| Thể tích chất rắn (Volume Solids) | 75 ± 2% |
| Bề mặt hoàn thiện (Độ bóng) | Mờ (0-35) theo tiêu chuẩn ISO 2813 |
| Màu sắc | Xám đậm (Dark grey), Nhôm (Aluminium), Nhôm hiệu ứng (RAL 9006) |
| Độ dày màng sơn khô tiêu chuẩn (DFT) | 100 – 150 µm mỗi lớp (Thi công 1 lớp có thể lên tới 200 µm, thực tế dự án có thể áp dụng 250 µm) |
| Độ dày màng sơn ướt (WFT) | 130 – 200 µm |
| Định mức phủ lý thuyết | 7.5 – 5 m²/lít |
| Điểm chớp cháy (Flash point) | 26°C |
| Tỷ trọng | 1.8 kg/lít |
3. HƯỚNG DẪN THI CÔNG CHUẨN KỸ THUẬT
Để màng sơn phát huy 100% công năng trong môi trường C5 và nhiệt độ cao, biện pháp thi công phải tuân thủ nghiêm ngặt theo hướng dẫn của nhà sản xuất.
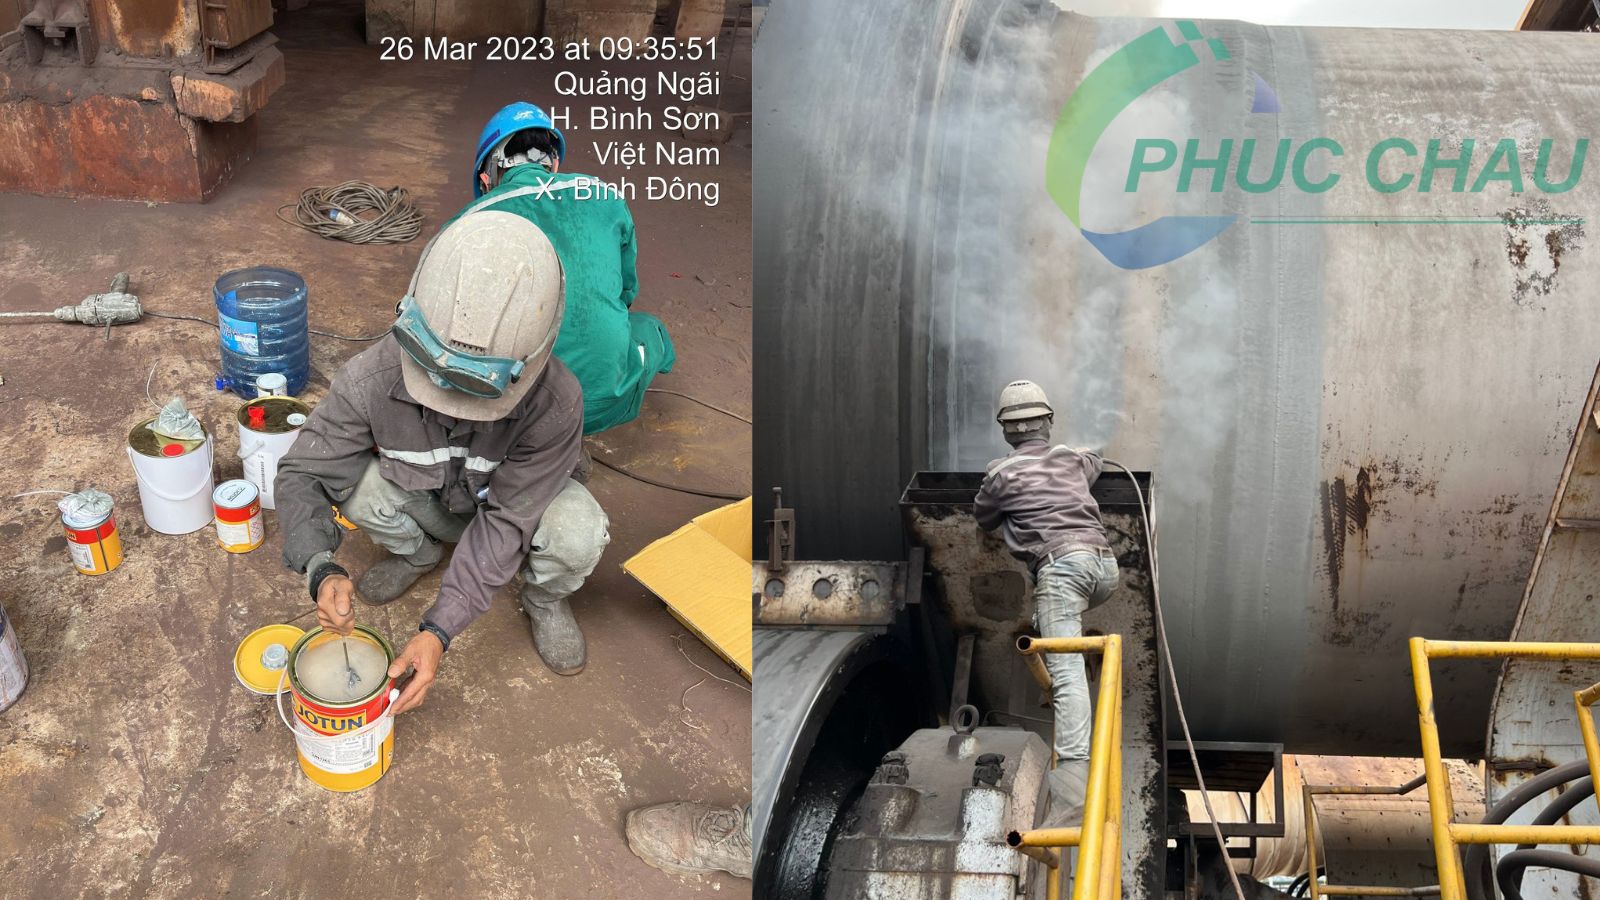
Chuẩn bị bề mặt
- Bề mặt thép Carbon: Bắt buộc làm sạch tối thiểu đạt chuẩn St 2 (theo ISO 8501-1). Khuyến cáo làm sạch bằng phương pháp phun cát/phun bi đạt chuẩn Sa 2.5 để tối ưu hóa độ bám dính cơ học. Bề mặt phải khô ráo, sạch dầu mỡ và tạp chất.
- Bề mặt gốm sứ: Đảm bảo bề mặt sạch sẽ và khô ráo hoàn toàn.
Tỷ lệ pha trộn (Theo thể tích)
Sản phẩm Jotatemp 1000 gồm 3 thành phần riêng biệt:
- Thành phần A (Sơn): 110 phần
- Thành phần B (Chất đóng rắn): 1 phần
- Thành phần C (Bột xúc tác): 2.5 phần
Lưu ý thao tác: Bắt buộc phải khuấy trộn kỹ Thành phần A và Thành phần C trước, sau đó mới cho Thành phần B vào hỗn hợp.
Thời gian sống & Điều kiện sấy
- Thời gian sống: Hỗn hợp sử dụng tốt nhất trong 6 giờ ở nhiệt độ 23°C (Rút ngắn còn 4 giờ nếu nhiệt độ môi trường là 40°C).
- Thi công trên bề mặt nóng: Khi thi công trên bề mặt thép đạt 100°C, dung môi bay hơi cực nhanh, màng sơn khô bề mặt và khô đi lại được chỉ trong 15 phút.
Dụng cụ & Phương pháp
- Phun sơn áp lực cao: Phương pháp tối ưu cho dự án lớn. Sử dụng béc phun kích thước 17-23, áp suất tại béc tối thiểu đạt 150 bar / 2100 psi.
4. DỰ ÁN THỰC TẾ: THI CÔNG LÒ QUAY VÊ VIÊN – HÒA PHÁT DUNG QUẤT
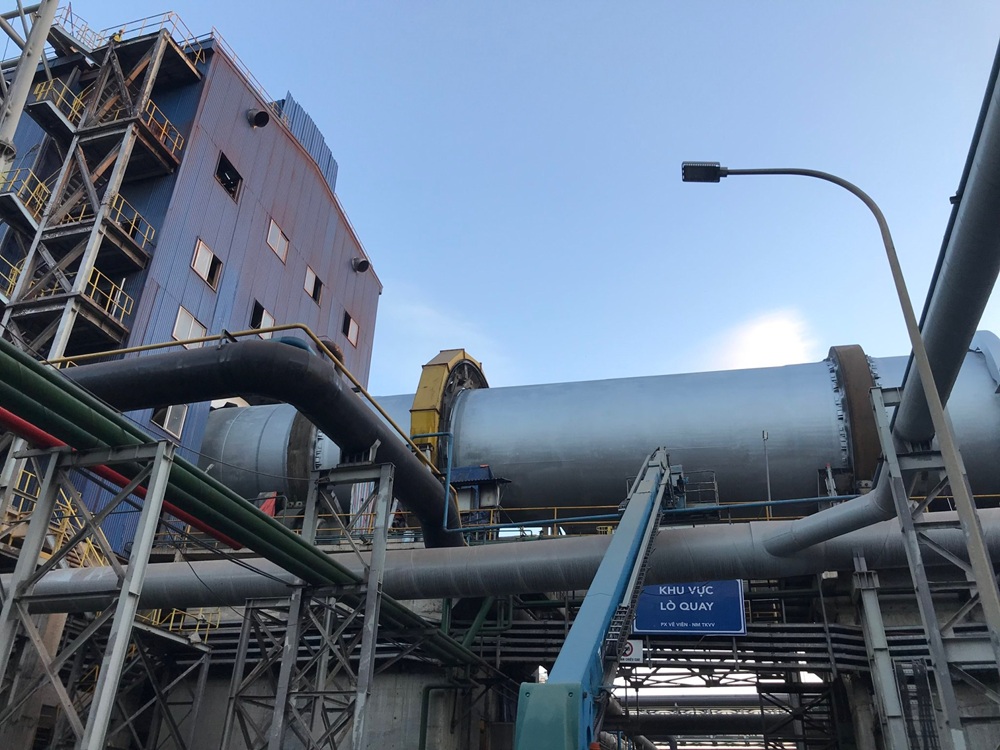
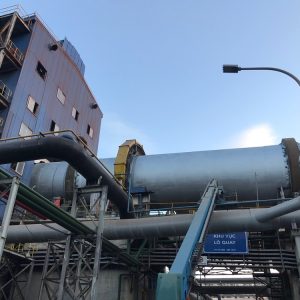
Công ty TNHH Thương mại và Xây lắp Phúc Châu tự hào là nhà thầu cung cấp giải pháp trọn gói (Vật tư Jotun chính hãng + Biện pháp thi công) tại dự án Bảo trì sơn kết cấu thép Nhà máy Thiêu kết Vê viên – Khu liên hợp Gang thép Hòa Phát Dung Quất.
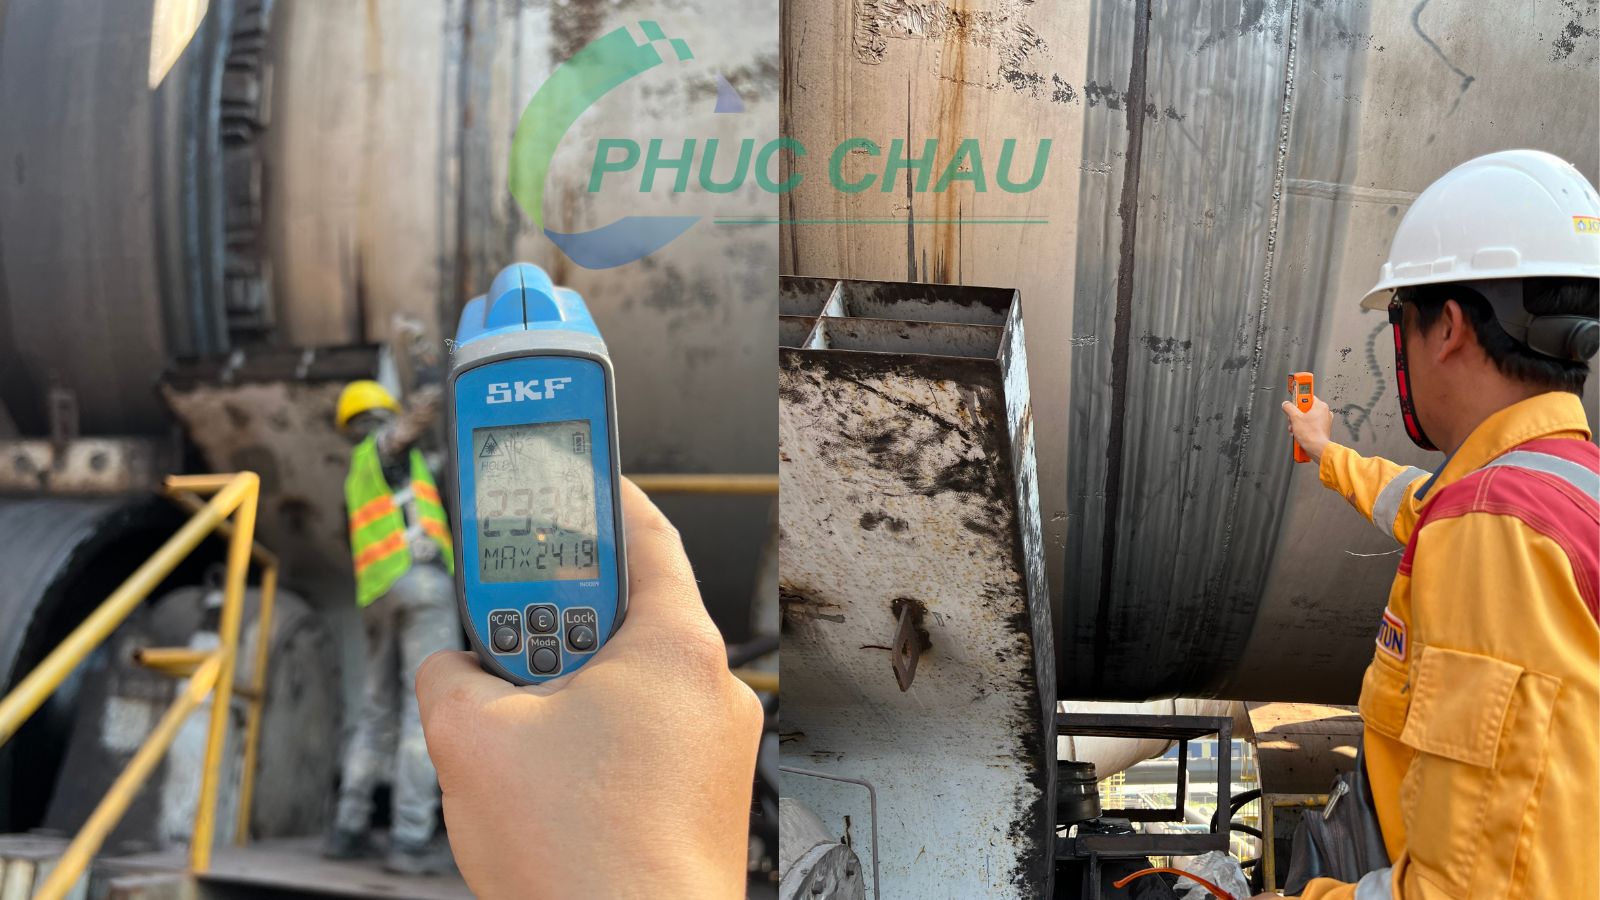
Thách thức của Dự án: Khu vực lò quay Vê Viên nằm ngoài trời, chịu tác động ăn mòn khốc liệt của hơi hóa chất và môi trường biển (Môi trường C5). Hơn thế, nhiệt độ bề mặt vỏ lò khi hoạt động luôn dao động ở mức 200 – 250°C, có thời điểm lên tới 300°C.
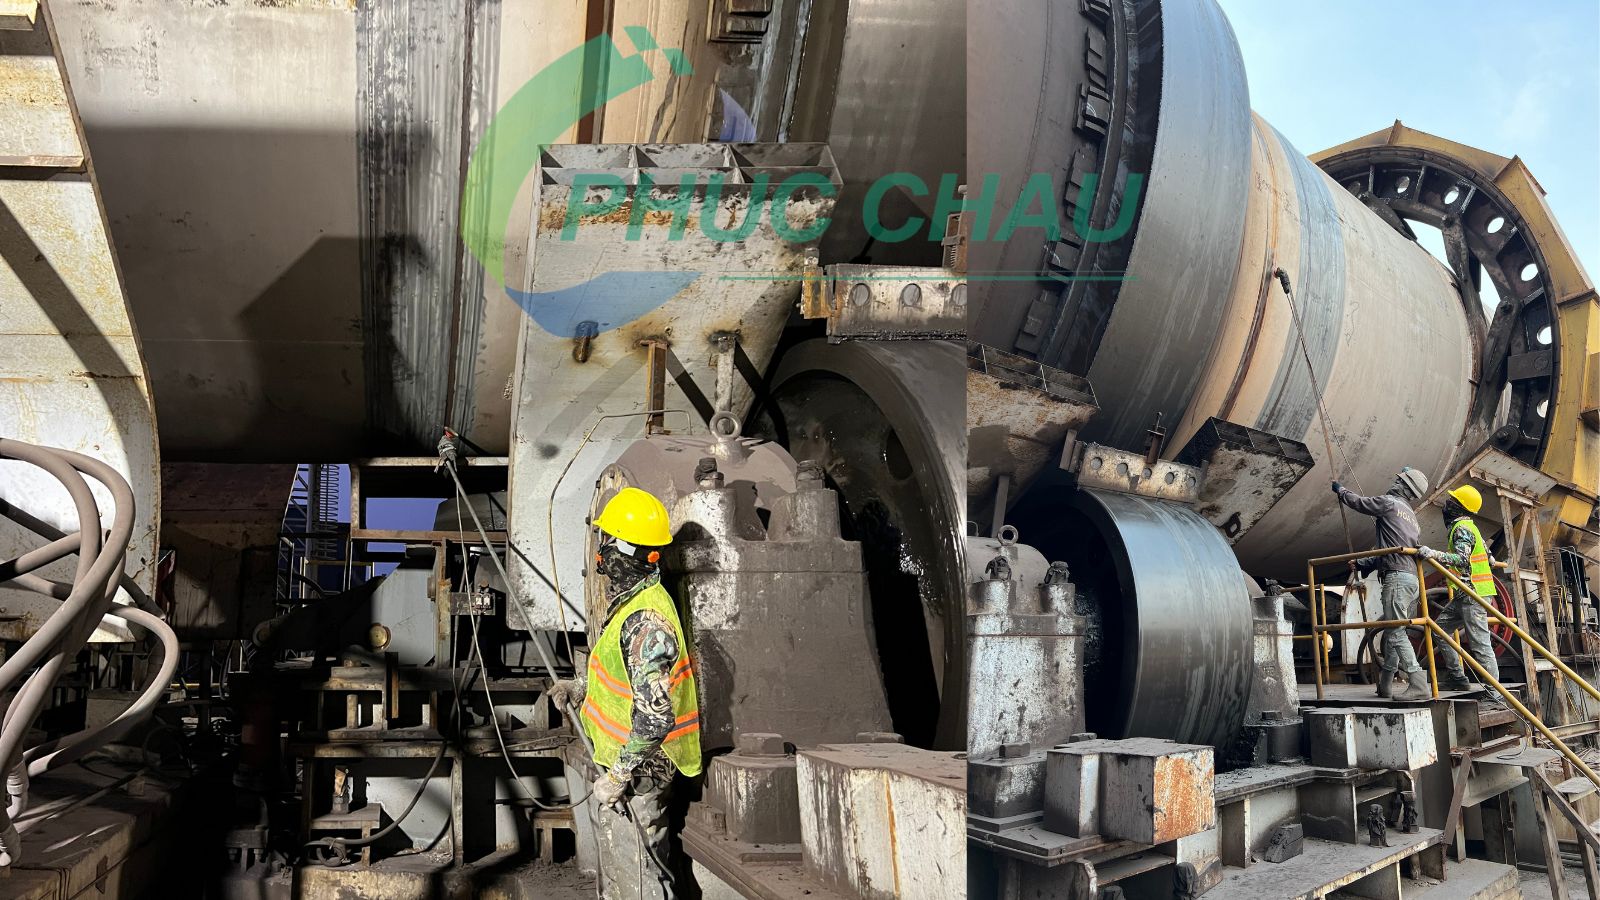
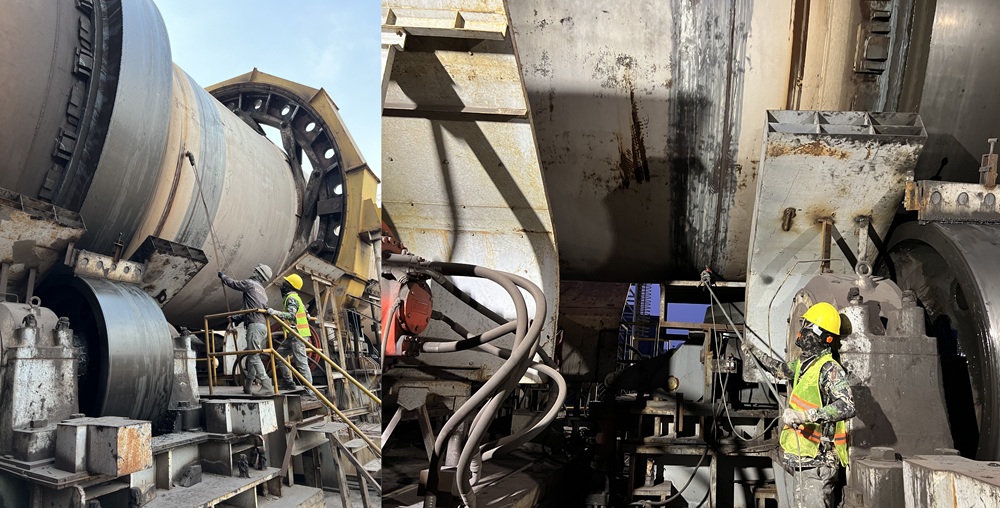
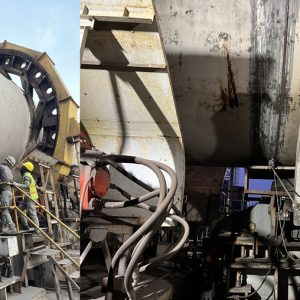
Giải pháp thi công “Zero Downtime”: Thay vì yêu cầu Chủ đầu tư dừng lò gây thiệt hại kinh tế, đội ngũ kỹ sư hiện trường Phúc Châu đã thực hiện biện pháp thi công bọc phủ Jotatemp 1000 trực tiếp lên bề mặt thép đang vận hành.
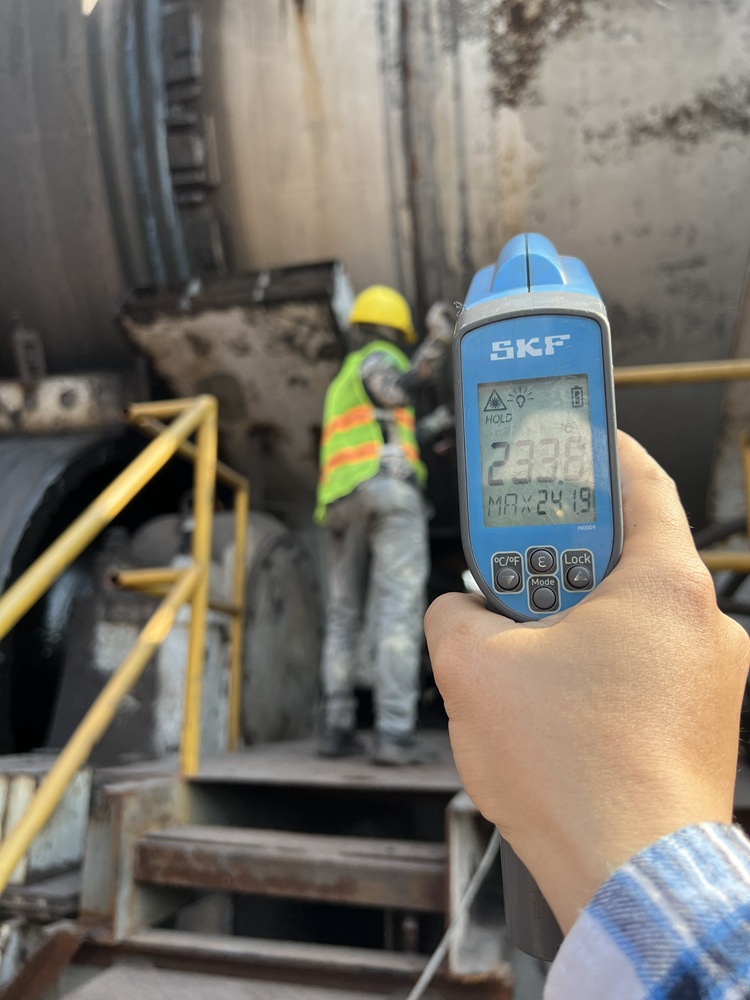
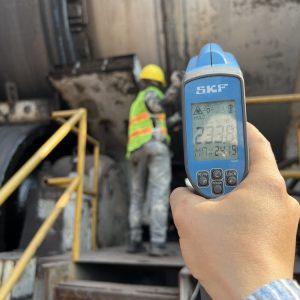
- Nhiệt độ đo được bằng thiết bị SKF chuyên dụng ngay tại điểm phun sơn đạt 233.8°C (Đỉnh điểm ghi nhận 241.9°C).
- Sử dụng thiết bị xe nâng người (Boom lift) chuyên dụng để công nhân an toàn xịt phủ máy áp lực cao, giúp màng sơn bám dính hoàn hảo và đạt chuẩn DFT bảo vệ kết cấu thép tối đa khỏi ứng suất nhiệt và tác nhân C5.